Proceso cloro-álcali
Electrólisis de salmuera (NaCl) para obtener cloro (Cl₂), sosa cáustica (NaOH) e hidrógeno (H₂) en un solo proceso. Piedra angular de la química mineral: producción mundial de ~85 Mt de Cl₂/año y ~80 Mt de NaOH/año.
Condiciones de operación
- Temperatura
- 80-90°C
- Presión
- 1bar
- Catalizador
- Ánodo DSA (Ti/RuO₂-IrO₂) ; cátodo Ni-Ru-O ; membrana Nafion™
- Fase
- liquid + gas
Cómo funciona
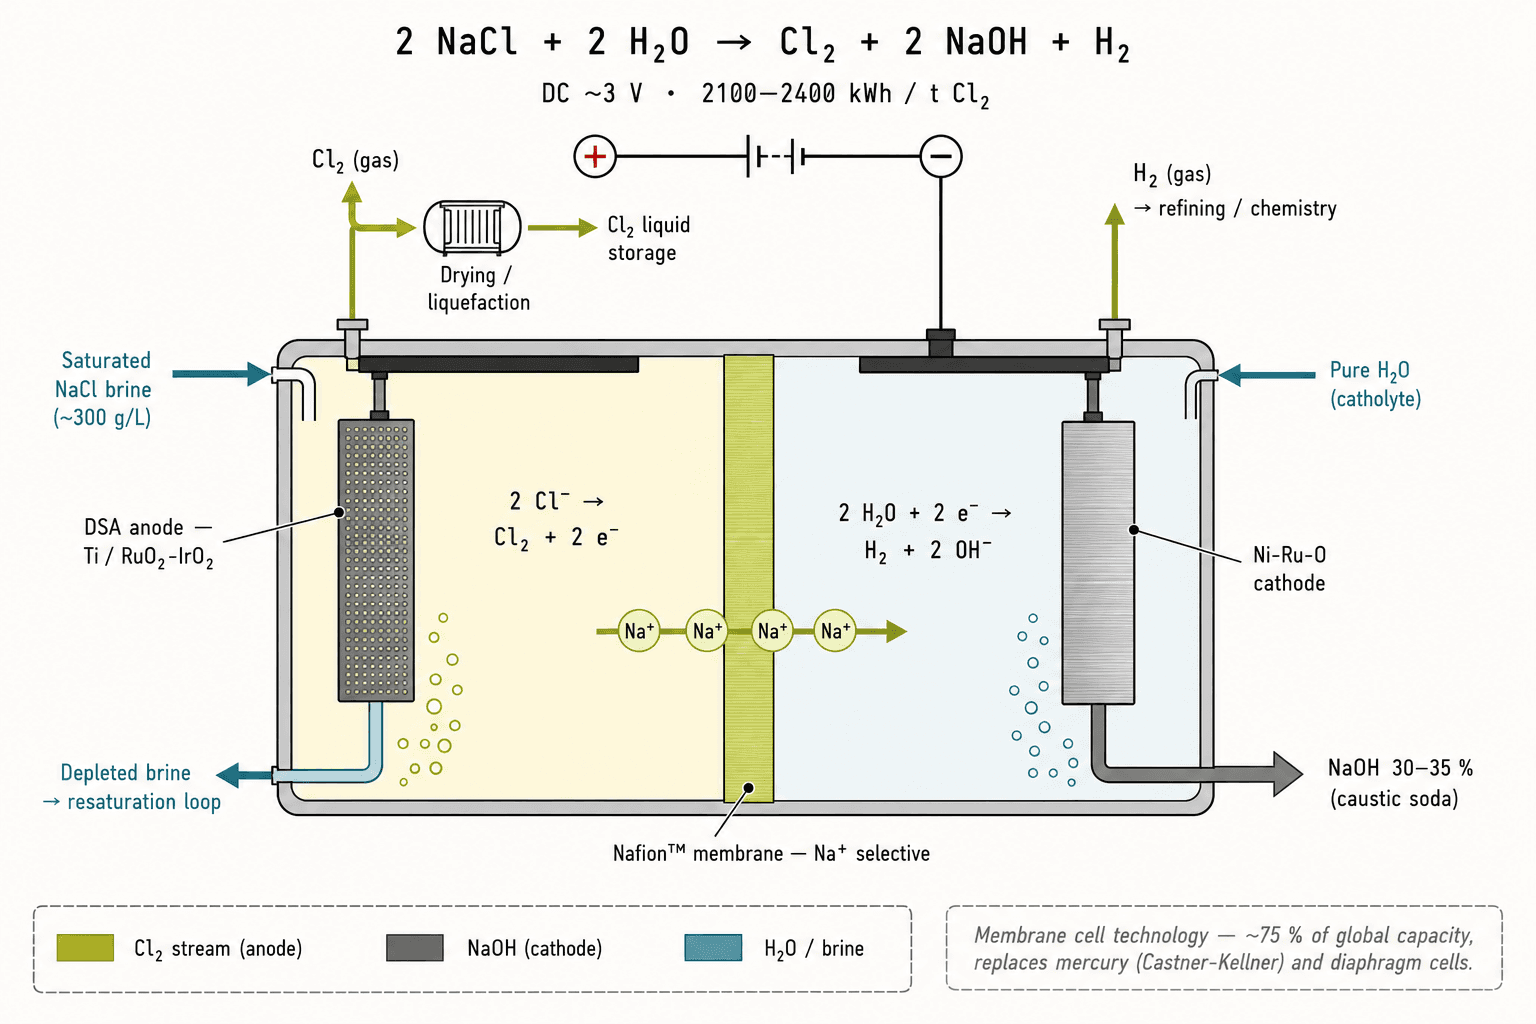
Cómo funciona
Descomposición provocada por la corriente eléctrica
Componentes clave
La función de cada pieza principal y los elementos o compuestos que intervienen.
Sistema de purificación de salmuera
Elimina los Ca²⁺, Mg²⁺ y SO₄²⁻ que envenenarían la membrana.
Precipitación del Ca y el Mg con sosa + Na₂CO₃ (forma CaCO₃ y Mg(OH)₂ insolubles), filtración y después tratamiento con resina de intercambio iónico (tipo quelante, Lewatit™ TP260) que reduce el Ca²⁺ residual por debajo de 20 ppb. La membrana de Nafion necesita una salmuera ultrapura o se obstruye: incluso 1 ppm de Ca²⁺ puede degradar su rendimiento en cuestión de semanas.
Ca²⁺ < 20 ppb · resina quelante · Na₂CO₃ + NaOH
Ver tambiénnaclnaohna2co3Ánodo dimensionalmente estable (DSA)
Oxida el Cl⁻ a Cl₂ sin consumirse. Innovación clave que sustituyó a los ánodos de grafito.
Placa o malla de titanio recubierta de óxidos mixtos RuO₂-IrO₂-TiO₂ (~3 g/m² de Ru). Patentado por Henri Beer (1965) y comercializado por De Nora. Sobretensión muy baja del par Cl₂/Cl⁻ (~50 mV): esto es lo que permite funcionar a 3 V en lugar de 4 V con el grafito. Vida útil de 8-12 años, ~1500 kg de Cl₂ producidos por gramo de Ru.
Ti / RuO₂-IrO₂-TiO₂ · ~3 g/m² de Ru · 8-12 años · η ~50 mV
Membrana de intercambio catiónico
Separa los compartimentos del ánodo y del cátodo y solo deja pasar el Na⁺.
Membrana multicapa perfluorada (Nafion™ de DuPont, Flemion™ de AGC) con grupos sulfonato (-SO₃⁻) en el lado del ánodo y carboxilato (-COO⁻) en el lado del cátodo. Espesor de 100-200 µm, selectividad hacia el Na⁺ > 95 %. Coste de ~1500 €/m²; vida útil de 4-6 años. Es la innovación que jubiló las celdas de mercurio y de amianto.
Perfluorada bicapa · 100-200 µm · selectividad para Na⁺ > 95 % · 4-6 años
Cátodo de níquel activado
Reduce el agua a H₂ + OH⁻ con una sobretensión baja.
Malla o chapa perforada de níquel puro (resiste el NaOH al 32 %), recubierta con un depósito catalítico de Ni-Ru o Ni-Mo que reduce en ~100 mV la sobretensión de la reacción de desprendimiento de hidrógeno. El H₂ recuperado se purifica (se eliminan trazas de O₂ y Cl₂) y se valoriza (refino, química) o se quema en una caldera auxiliar, según el valor local del mercado del H₂.
Ni puro · recubrimiento Ni-Ru / Ni-Mo · η_HER reducida a ~100 mV
Ver tambiénh2niCompresión y licuefacción del Cl₂
Seca, comprime y licúa el Cl₂ para su almacenamiento y transporte.
Secador con H₂SO₄ concentrado (el Cl₂ húmedo es muy corrosivo) y después compresor multietapa (carcasa de Monel o Hastelloy C-276) hasta 8-15 bar. Licuefacción por enfriamiento a −34 °C. El Cl₂ licuado se almacena en vagones cisterna presurizados o se transporta por tubería localmente (las plantas de PVC suelen instalarse junto a la unidad de cloro-álcali para evitar el transporte de Cl₂).
Secador de H₂SO₄ · 8-15 bar · licuefacción a −34 °C · transporte en vagón o por tubería
Ver tambiénh2so4
Principios físicos y químicos
Las leyes fundamentales que hacen posible este proceso y las restricciones que imponen.
Acoplamiento electroquímico ánodo/cátodo
La electrólisis impone una separación estricta de los productos: el Cl₂ NUNCA debe encontrarse con el NaOH (formaría NaOCl + NaCl) ni con el H₂ (mezcla explosiva). La membrana asegura esta separación. El potencial teórico de descomposición es de 2.19 V; las sobretensiones y la caída óhmica llevan la tensión industrial a ~3 V, y cada mV ahorrado se traduce en millones de euros a la escala de una planta de 200 kt/año de Cl₂.
E°(2 Cl⁻ → Cl₂) = +1,36 V ; E°(2 H₂O → H₂ + 2 OH⁻) = −0,83 VCoproducción estequiométrica
1 mol de Cl₂ ↔ 2 moles de NaOH ↔ 1 mol de H₂: la estequiometría la fijan los electrones. Para desacoplar los mercados, algunas plantas añaden una etapa posterior: Cl₂ + H₂ → 2 HCl (síntesis de ácido clorhídrico) o Cl₂ + 2 NaOH → NaOCl + NaCl + H₂O (lejía), que consume los excedentes estacionales sin alterar el balance global.
Compuestos implicados
Producción mundial
Principales aplicaciones
- PVC (policloruro de vinilo)38 %
- Química orgánica clorada (isocianatos, disolventes)22 %
- Alúmina (Bayer) y papel (NaOH)18 %
- Desinfección y tratamiento de aguas8 %
- Detergentes, textiles, jabones14 %
Mercurio residual y electricidad descarbonizada
- Celda con cátodo despolarizado por O₂ (ODC) — −30 % de electricidad
- Membranas perfluoradas más finas (+5 % de eficiencia)
- Ánodos DSA de generación 4 (η < 30 mV)
- Acoplamiento con energía fotovoltaica y eólica (respuesta a la demanda en plantas flexibles)
Procesos similares o competidores
Procesos industriales relacionados: otra química, otra tecnología.