Proceso de contacto
Producción de ácido sulfúrico (H₂SO₄) por oxidación catalítica del SO₂ a SO₃ sobre un catalizador de pentóxido de vanadio, seguida de absorción en ácido concentrado. ~270 Mt/año: el ácido más producido del mundo.
Condiciones de operación
- Temperatura
- 400-450°C
- Presión
- 1-2bar
- Catalizador
- V₂O₅ / SiO₂ (con promotores K, Na, Cs)
- Fase
- gas
Cómo funciona
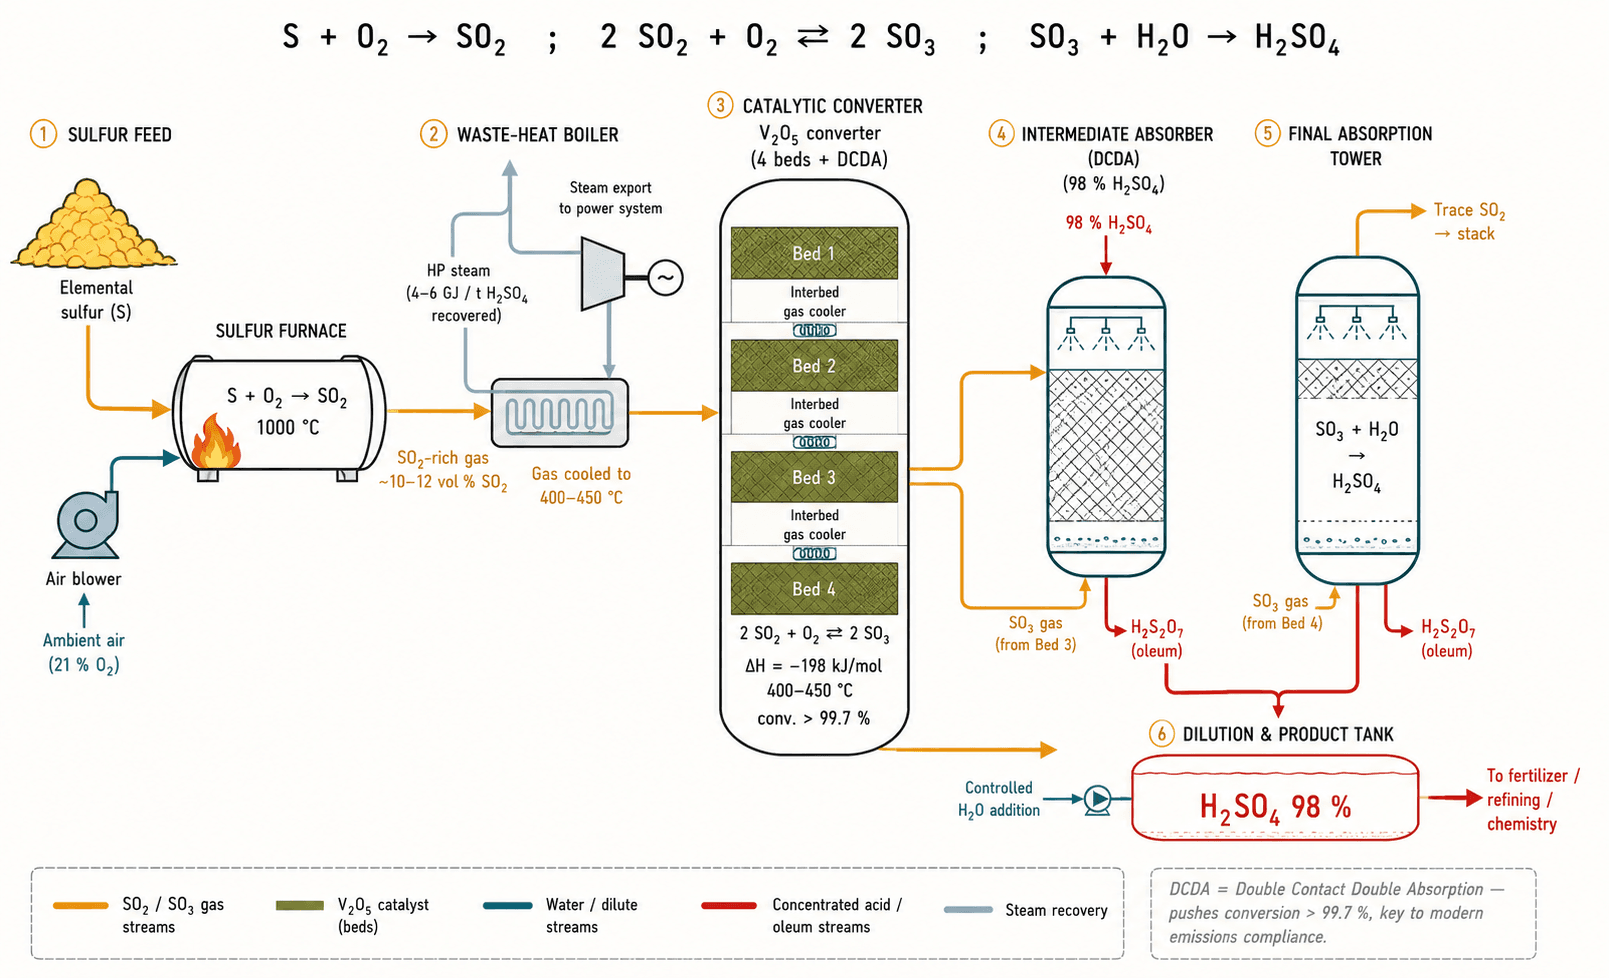
Cómo funciona
Síntesis de moléculas mediante reacciones químicas controladas
Componentes clave
La función de cada pieza principal y los elementos o compuestos que intervienen.
Quemador de azufre
Quema azufre líquido pulverizado para producir SO₂ al 10-12 % en volumen.
Cámara cilíndrica refractaria donde el azufre fundido (~140 °C) se pulveriza bajo aire seco precalentado. La combustión a 1000-1100 °C se controla para que genere pocos N₂O y NOₓ. Los gases de salida, a 1000 °C, alimentan una caldera de recuperación que produce vapor de alta presión antes de entrar en el convertidor.
1000-1100 °C · gas con 10-12 % de SO₂ · recuperación de vapor de AP
Ver tambiénso2Convertidor catalítico de V₂O₅
Oxida el SO₂ a SO₃ en varios lechos, con enfriamiento intermedio entre ellos.
Recipiente vertical de 8-12 m de diámetro, con 4-5 lechos horizontales de catalizador de V₂O₅ (~5 % en masa) sobre sílice, con promotores alcalinos (K₂SO₄, y Cs₂SO₄ en los lechos finales, que reduce la temperatura de arranque a 380 °C). Conversión: 60 % en el lecho 1, 85 % acumulada en el 2, 95 % en el 3 y 98 % en el 4. Los intercambiadores enfrían los gases a ~430 °C antes de cada lecho.
4-5 lechos · V₂O₅ 5 % / SiO₂ · promotores Cs/K · refrigeración entre lechos
Ver tambiénso2Torre de absorción de SO₃
Absorbe el SO₃ en H₂SO₄ concentrado al 98 %, formando óleum y luego ácido.
Torre con relleno cerámico resistente a los ácidos (ladrillos + sillas Intalox), mojada con H₂SO₄ al 98 % a 70-80 °C. SO₃ + H₂SO₄ → H₂S₂O₇ (óleum); una adición controlada de agua lo diluye al 96 %, 98 % o 100 % según el mercado de destino. El DCDA intercala esta torre entre los lechos 3 y 4 del convertidor para llevar la conversión global a 99.7-99.9 %.
Relleno cerámico · H₂SO₄ al 98 % · 70-80 °C · DCDA
Ver tambiénh2so4Caldera de recuperación
Capta el calor de las etapas exotérmicas y lo convierte en vapor de alta presión.
Intercambiador tubular de acero inoxidable (T-22 o superior) instalado después del quemador Y después de cada lecho catalítico. El vapor se produce a ~40 bar / 400 °C, con 4-6 GJ/t de H₂SO₄. A menudo se integra en un ciclo de cogeneración que también genera electricidad: el proceso pasa a ser productor neto de energía.
~40 bar / 400 °C · 4-6 GJ/t de H₂SO₄ · cogeneración posible
Principios físicos y químicos
Las leyes fundamentales que hacen posible este proceso y las restricciones que imponen.
Compromiso entre cinética y equilibrio (Le Chatelier)
La oxidación SO₂ + ½ O₂ → SO₃ es exotérmica: una temperatura alta reduce la conversión en el equilibrio, y una temperatura baja ralentiza la cinética. Solución industrial: operar a ~430 °C por la cinética y enfriar a 400 °C entre lechos para reajustar el equilibrio. Los promotores de cesio de los lechos finales bajan la temperatura de arranque a ~380 °C, la palanca discreta que gana un 2-3 % de conversión al final.
ΔH = −198 kJ/mol ; K_eq diminue quand T augmenteSe aplica a los componentesconvertisseur-v2o5Absorción indirecta (la trampa del aerosol)
El SO₃ + H₂O forma directamente una niebla ultrafina de H₂SO₄ (un aerosol estable que atraviesa los filtros estándar). Al absorber primero en H₂SO₄ concentrado (formando óleum líquido H₂S₂O₇) y diluir después con agua, se evita la formación de aerosol. Una innovación conceptual tan importante como la propia catálisis.
Se aplica a los componentestour-absorption-so3
Compuestos implicados
Intermedio
Producto
Producción mundial
Principales aplicaciones
- Fertilizantes fosfatados (superfosfato, MAP/DAP)60 %
- Metalurgia (lixiviación de Cu, Zn, Ni, U)10 %
- Química orgánica y petroquímica10 %
- Papel y celulosa, tratamiento de aguas8 %
- Baterías de plomo-ácido y otros usos12 %
Emisiones residuales y demanda de fertilizantes
- Catalizadores promovidos con Cs para bajar la temperatura de arranque
- Lavador alcalino (Na₂CO₃) en la chimenea → SO₂ < 0.5 kg/t
- DCDA generalizado (>99.7 % de conversión)
- Recuperación masiva de calor en forma de vapor de cogeneración